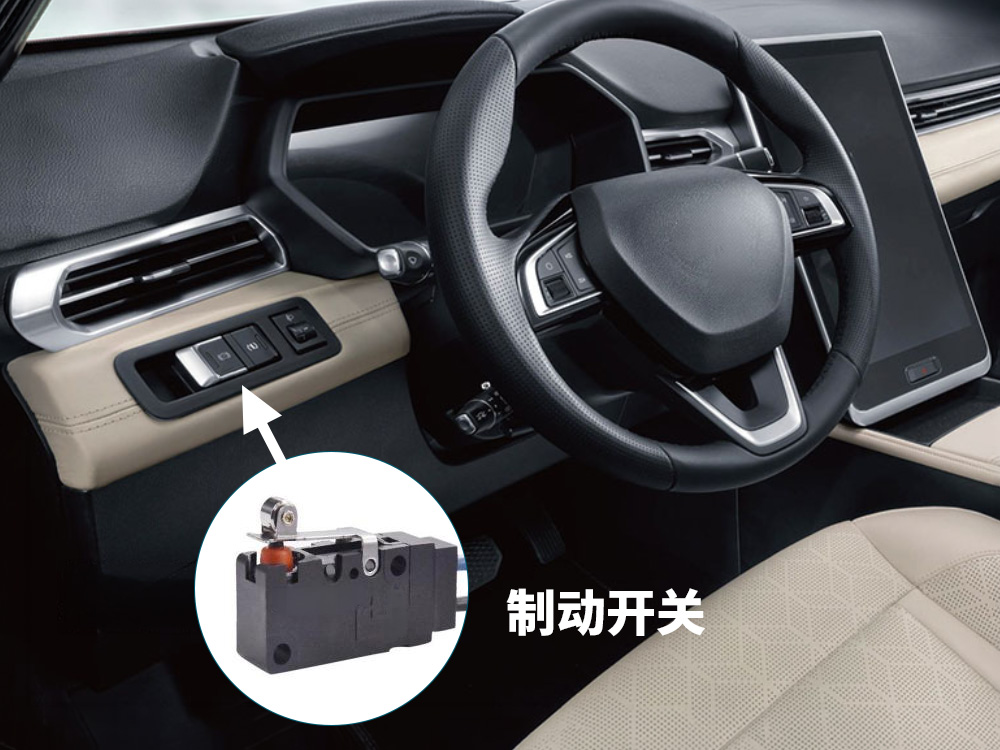


超声波焊接高温尼龙,参数从来不是“抄”来的。半结晶结构让能量难以集中,30%玻纤增强又会散射振动,参数窗口比ABS窄得多。以泓毅PA66-GF30FRLT为例,30%玻纤增强无卤阻燃PA66,熔融温度260°C,HDT 235°C,UL94 V-0,适配超声波焊接与激光穿透焊接。它的工艺窗口,需要按下面四个维度来设。
振幅:尼龙需比ABS高30%–50%。玻纤增强体系建议35–45μm。低于35μm,能量不足易虚焊;高于45μm,材料变脆,微裂纹风险上升。PA66-GF30FRLT经配方优化,在38–45μm区间熔合稳定。
焊接时间:常规0.5–1.5秒,玻纤含量较高的可延至2.0秒。超过2.9秒,材料易塌陷、降解。PA66-GF30FRLT建议1.0–2.0秒,具体视焊筋结构和工件厚度调整。
焊接压力:推荐0.3–0.5MPa,采用分段压力——先低压定位,再中压焊接,最后保压固化。压力过低,界面接触不足;过高,工件易变形。PA66-GF30FRLT在0.4MPa附近通常可获得较好强度与密封平衡。
保压时间:尼龙凝固快,保压不足会回弹开裂。建议0.5–1.5秒;厚壁件或高玻纤产品可延长至3–5秒。PA66-GF30FRLT刚性高,保压充分可减少内应力。
模式选择:优先用“能量模式”替代“时间模式”,监控每次输入能量一致,补偿工件尺寸与批次波动。
前处理:干燥80–100°C/4–6h,熔体260–280°C,模具60–80°C。低含水率是减少气孔、提升密封一致性的前提。
参数不是万能公式,最终需结合焊头设计、焊筋结构与打样验证。欢迎索取泓毅PA66-GF30FRLT样品与超声波焊接参数包。