

高温尼龙超声波(激光)焊接,已经不是实验室里的课题。从汽车电子到工业部件,它正在批量产线上稳定运行。以下六个场景,是当下最典型的落地案例。
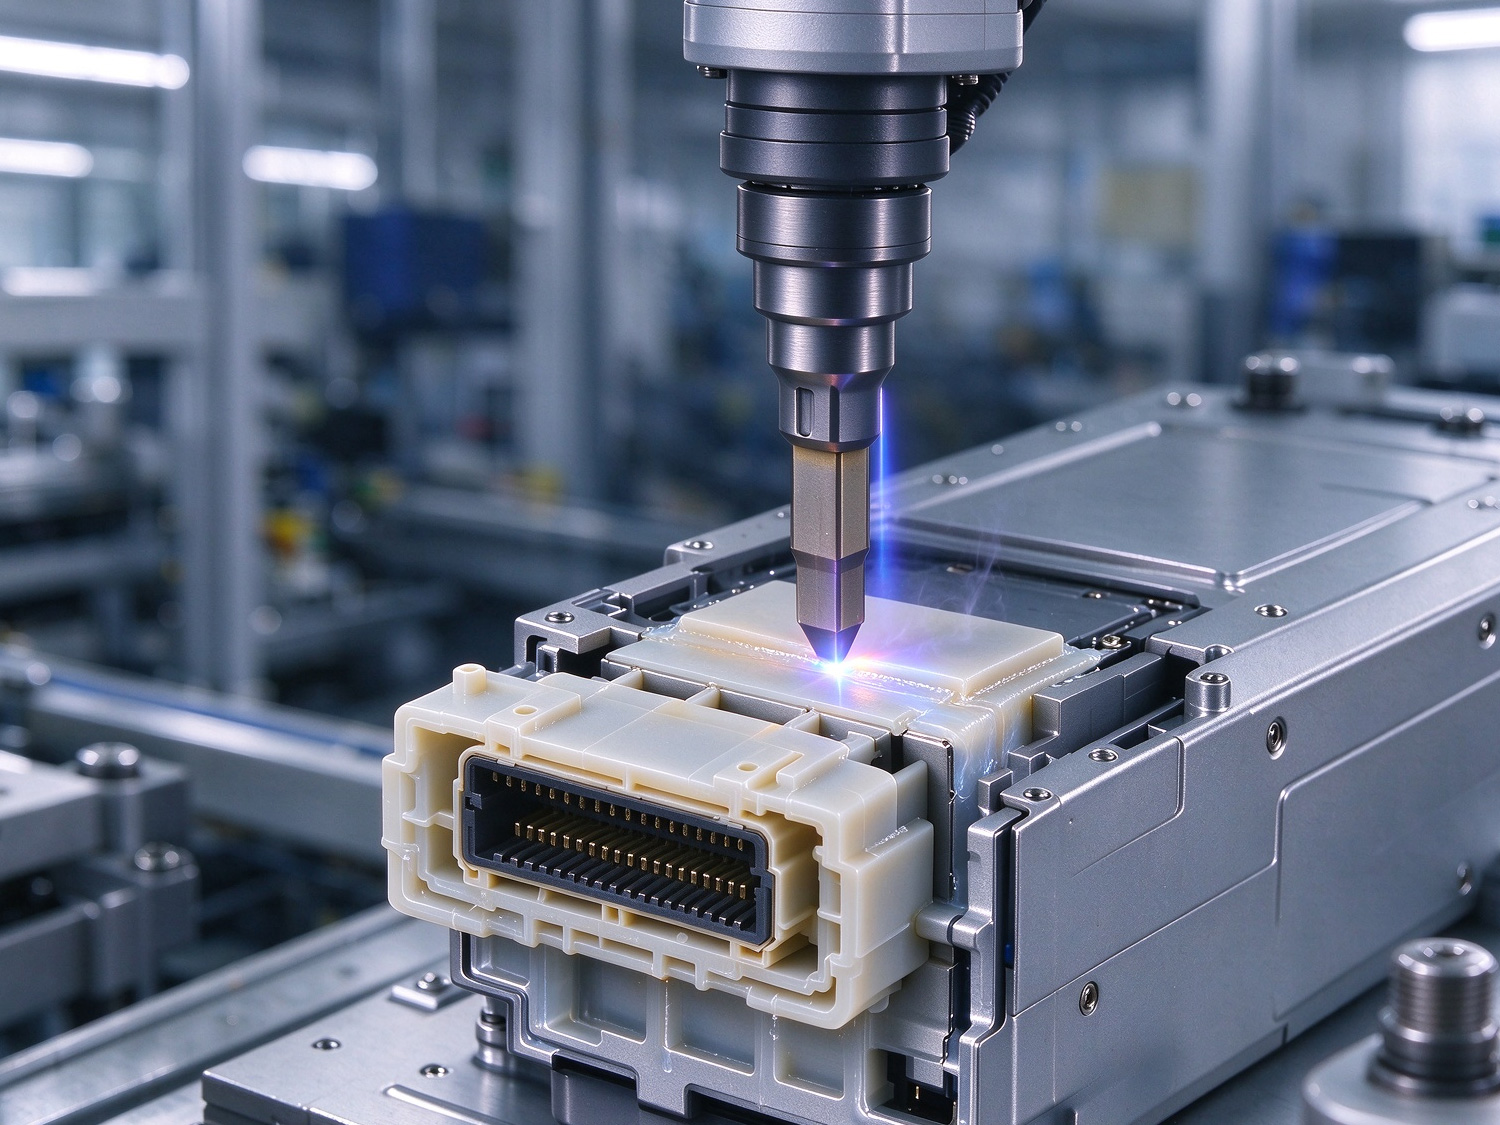
1.汽车电子模块。ECU壳体与连接器一体化组件、传感器外壳,越来越多采用高温尼龙焊接组装。以泓毅PA66-GF30KLT为例,30%玻纤增强无卤阻燃PA66,UL94 V-0,高激光穿透,适配超声波焊接与激光穿透焊接。连接器与壳体、端子组件可实现快速、牢固、气密的组装,无需胶水或额外紧固件,减少泄漏路径。
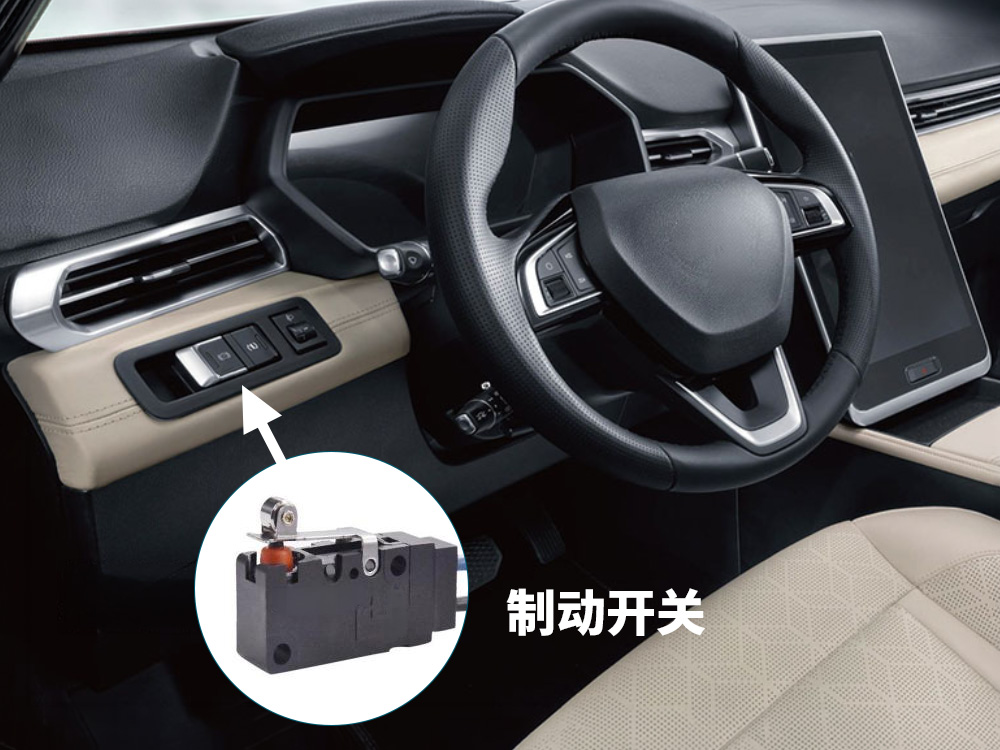
2.汽车结构件。PA66+GF30/GF50广泛用于进气歧管、油路管道配件、水泵叶轮、传感器外壳。某汽车电子驻车制动系统中的电机齿轮单元外壳,采用尼龙66材质超声波焊接固接,替代传统紧固方式,结构更紧凑。
3.防水连接器。材质多为PA66,采用能量控制模式,焊接能量误差<±2%,保压时间1.8–2.2秒,焊后负压检测,符合IP68标准。这类场景对气密性要求极高,参数窗口必须稳定。
4.电池包塑料支架。PA66+15%玻纤材质,需用3200–4000W高功率机型,振幅35–40μm,焊接时间2.5–3秒。高功率、高振幅、长焊接时间,是这类厚壁高刚性件的典型配置。
5.消费电子与通信设备。服务器背板连接器、高速I/O接口壳体、智能设备内部框架兼连接器一体件,也在加速导入超声波焊接。精密、微型、薄壁,对能量控制要求更高。
6.效率数据。超声波焊接单次焊接周期仅0.1–3秒,焊缝强度可达母材的80%以上。某国际车企采用超声波焊接替代传统螺栓固定,单台车减重1.2kg,产线效率提升30%。
泓毅PA66-GF30KLT的定位,就是为这些场景提供可焊、可激光穿透、尺寸稳定的材料基础。熔融温度260°C,HDT 235°C,拉伸强度145MPa,弯曲模量9300MPa,收缩率平行0.3%、垂直0.8%,干燥80–100°C/4–6h。参数清晰,窗口明确,适合联合打样验证。
欢迎索取样品与焊接参数包,用实测数据确认你的应用场景。