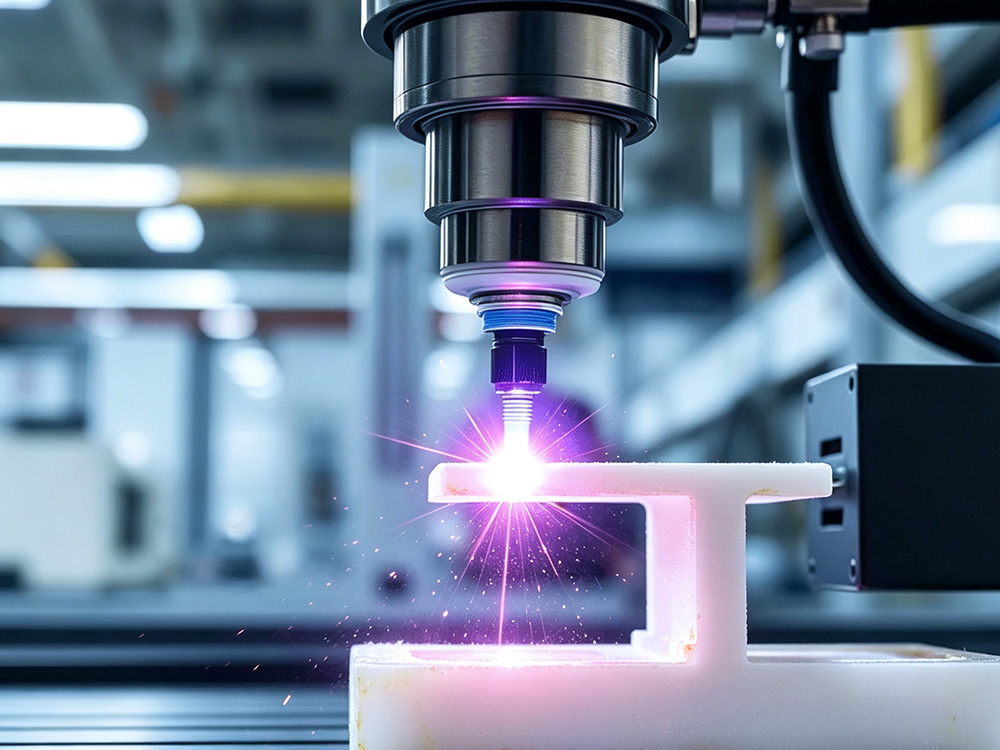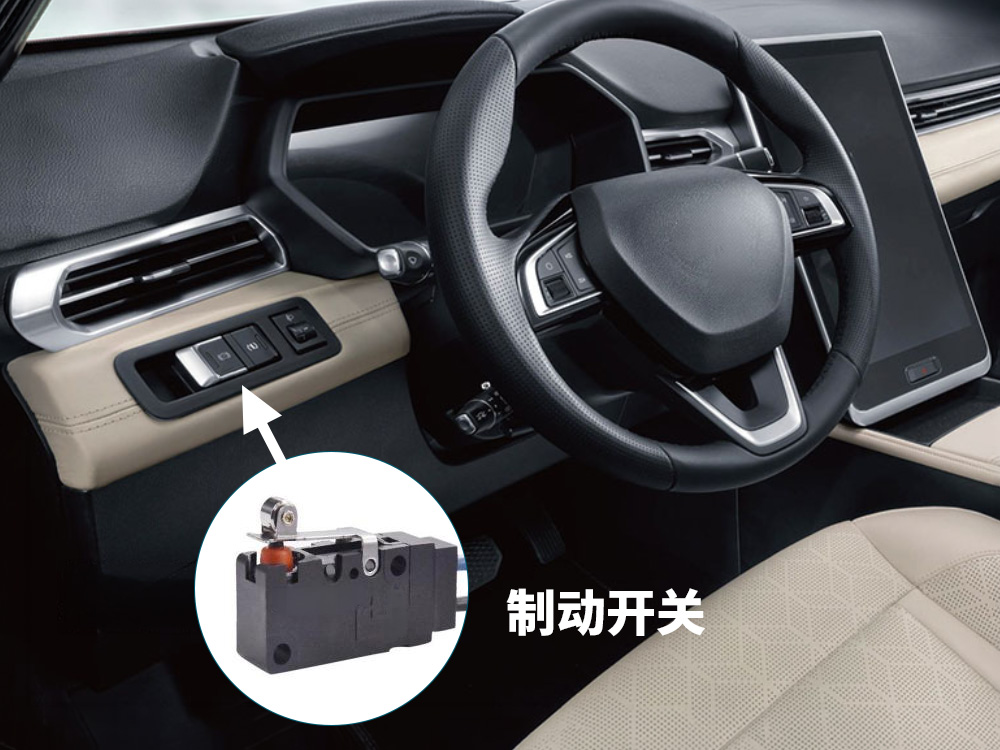


某汽车油路管道配件,PA+35%玻纤材质,传统15kHz设备焊接不良率高达50%。这不是个例。当玻纤含量超过30%,超声波焊接从“可焊”变成“极难焊”,背后是一场材料本质的冲突。
玻璃纤维熔点高达1200°C以上,而PA66熔化温度仅约260°C。焊接过程中,玻纤始终以固态物理障碍存在,阻止聚合物链相互缠结,同时吸收和散射超声振动,能量难以集中到焊接面,极易导致虚焊。
三大典型缺陷随之而来。分子融合不完全——玻纤提高刚度但抑制聚合物粘性响应,能量耗散率不足,界面熔合不充分。微裂纹——材料变硬变脆,高频振动下焊接区域易产生微裂纹甚至宏观开裂。焊缝多孔起泡——尼龙吸湿性强,含水率超标时水汽汽化形成气孔,削弱强度与密封性。
玻纤含量存在关键阈值:低于15%可焊性良好;15%–30%难度上升,需专用设计和参数;超过30%极难焊接,树脂比例不足、焊缝多玻纤裸露、强度差。
破解方向明确:用足够振幅突破玻纤物理屏障,用精确能量控制避免过热降解。需要从设备、参数、结构设计、材料前处理四个维度系统性优化。高玻纤PA材质需用3200–4000W高功率机型,振幅提升至35–40μm,延长焊接时间至2.5–3s。
泓毅PA66-GF30KLT,30%玻纤增强无卤阻燃PA66,正是针对这一难点从配方端优化。熔融温度260°C,HDT 235°C,UL94 V-0,高激光穿透,适配超声波焊接与激光穿透焊接。拉伸强度145MPa,弯曲模量9300MPa,缺口冲击9kJ/m²,在保持高刚性的同时保留韧性,降低高振幅下微裂纹风险。收缩率平行0.3%、垂直0.8%,尺寸稳定,焊接定位精准。干燥80–100°C/4–6h,低含水率减少气孔,提升密封一致性。
高玻纤不是不可焊,关键是材料、设备、参数、设计四维协同。欢迎索取泓毅GF30KLT样品与焊接参数包,联合打样验证。